-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Nyckelpunkter för kvalitetskontroll i strandningsprocessen vid tillverkning av tråd och kabel
Som en kärnkomponent i tråd- och kabeltillverkningsprocessen har trådningsprocessen en avgörande inverkan på kabelns ledningseffektivitet, mekaniska belastningskapacitet och omfattande livslängd. Även om driften av denna process verkar rutin, om det finns en liten förbiseende i detaljkontrollen, kan det lätt leda till dolda kvalitetsrisker. Den här artikeln sorterar systematiskt ut de viktigaste kvalitetskontrollpunkterna i hela processen med strandning av operationer, täcker processutförandespecifikationer och kontrollmekanismer på plats, vilket hjälper produktionspersonal att korrekt undvika operationella missförstånd och stadigt främja förbättringen av kabelproduktkvalitet.
- Inspektion av singeltrådsdiameter innan man går online: Kontrollera noggrant singeltrådsdiametern för att säkerställa att avvikelsen för singeltrådsdiametern måste ligga inom det intervall som specificeras av processen, och eliminera motståndsfluktuationer eller lösa vridningar orsakade av ojämna tråddiametrar;
2. Kvalitetsinspektion av singeltrådsutseende: Omfattande inspektion av den enstaka trådens utseendestatus, kräver slät yta, inga oljefläckar, inga allvarliga mekaniska skador, ingen allvarlig oxidation av koppartråden, säkerställer att den enda tråden inte har några skadliga defekter och undviker trådbrott eller prestandaförsämring efter vridning;
3. Anpassning och installation av formen och tryckhjulet: Välj och installera tryckhjulet, träformen och stålformen enligt processkraven för att säkerställa att formöppningen, tryckhjulsspecifikationerna och trådspecifikationerna helt överensstämmer, för att undvika lös strandning eller repor på en enkel tråd på grund av felaktig installation;
4. Överensstämmelseverifiering av strandningsparametrar: Kontrollera antalet tvinnade enstaka trådar, arrangemang, strandningsstigning och strandningsriktning för att säkerställa att alla parametrar strikt uppfyller kraven i processstandarder;
5. Exakt spänningskontroll: Förinställ noggrant och justera utdelnings- och upptagningsspänningen för att säkerställa att spänningen för varje enskild linje är enhetlig och konsekvent, vilket förhindrar att den enstaka linjen tunnas på grund av överdriven spänning, eller från att bli välvd och löst vriden av den enda linjen på grund av för liten spänning;
6. Kontrollera utseendekvaliteten på trådkärnan: Kontrollera strikt utseendekvaliteten på trådkärnan, vilket kräver att den är tät och rund, utan grader eller vassa kanter som kan skada isoleringsskiktet, och inga utbuktningar eller trasiga enstaka trådar för att undvika defekter såsom haveri och utbuktning i efterföljande isoleringsprocesser;
7. Standardiserad kontroll av entrådsförband: Strikt kontrollera hanteringen av entrådsförband och kräver svetsning; avståndet mellan två fogar bör inte vara mindre än 300 mm. Det är strängt förbjudet att tvinna mer än två enkla trådar tillsammans för att förhindra brott eller överdrivet motstånd på grund av svaga leder;
8. Exakt kontroll av kabelkvalitet: Kontrollera kabelkvaliteten strikt, vilket kräver att den är platt, utan att korsas eller staplas, och kabelstigningen bör anpassas till den tvinnade trådens storlek och upptagningshastigheten för att förhindra att trådkärnan extruderas och deformeras eller fastnar i efterföljande processer på grund av förvirring i kabelarrangemanget.
9. Övervakning av utrustningens driftstatus: Under driften av utrustningen är det strängt förbjudet för operatörer att lämna sina tjänster utan tillstånd. Det är nödvändigt att kontinuerligt kontrollera utrustningens driftsstatus, vara uppmärksam på förändringar i den yttre diametern av de strängade trådarna och omedelbart upptäcka onormala vibrationer och ljud från utrustningen för att förhindra kvalitetsolyckor orsakade av utrustningsfel;
10. Noggrann registrering av cirkulationsinformation: Efter att varje rulle med trådkärna har tagits bort från maskinen, fylls flödeskortet och olika rapporter i på ett standardiserat sätt, och produktspecifikationer, produktionsparametrar och inspektionsresultat registreras i detalj för att säkerställa att halvfabrikatets cirkulationsinformation är spårbar och ger en korrekt grund för efterföljande processer.
Även om strandningsprocessen bara är en del av kabelproduktionen är den relaterad till den färdiga produktens övergripande prestanda, säkerhet och tillförlitlighet. Endast genom att strikt kontrollera processparametrar, standardisera driftdetaljer och förstärka processinspektioner kan defekter reduceras från källan och produktstabiliteten förbättras. Endast genom att göra varje process exakt och noggrann kan vi verkligen bygga en solid kvalitetsgrund för ledningar och kablar och säkerställa säkerheten för elanvändning och produktkvalitet.
-
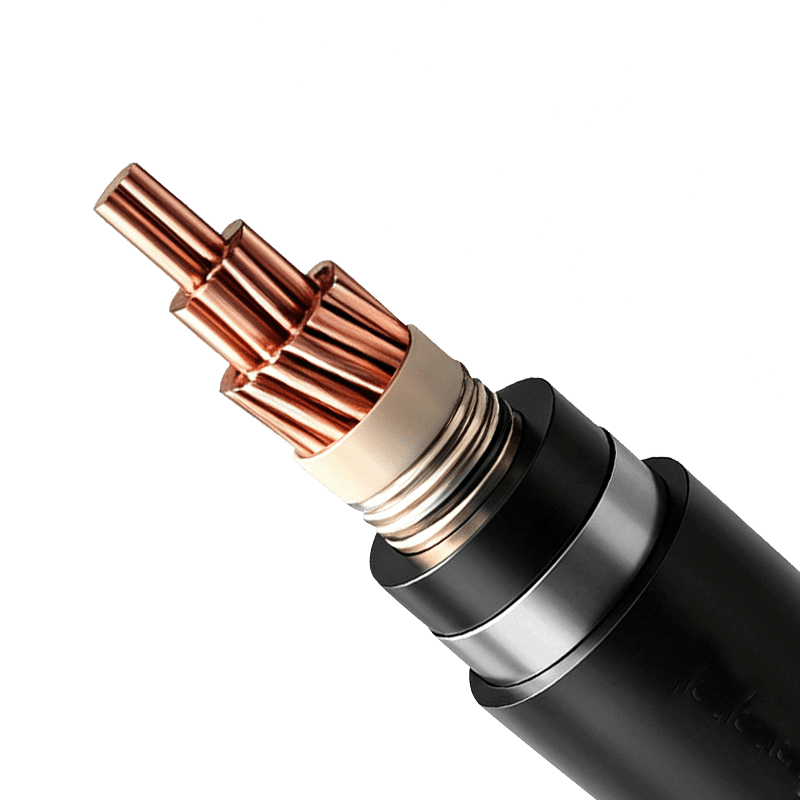
Strömkabel för tunnelbana och stadstrafik (märkspänning 35 kV)
-
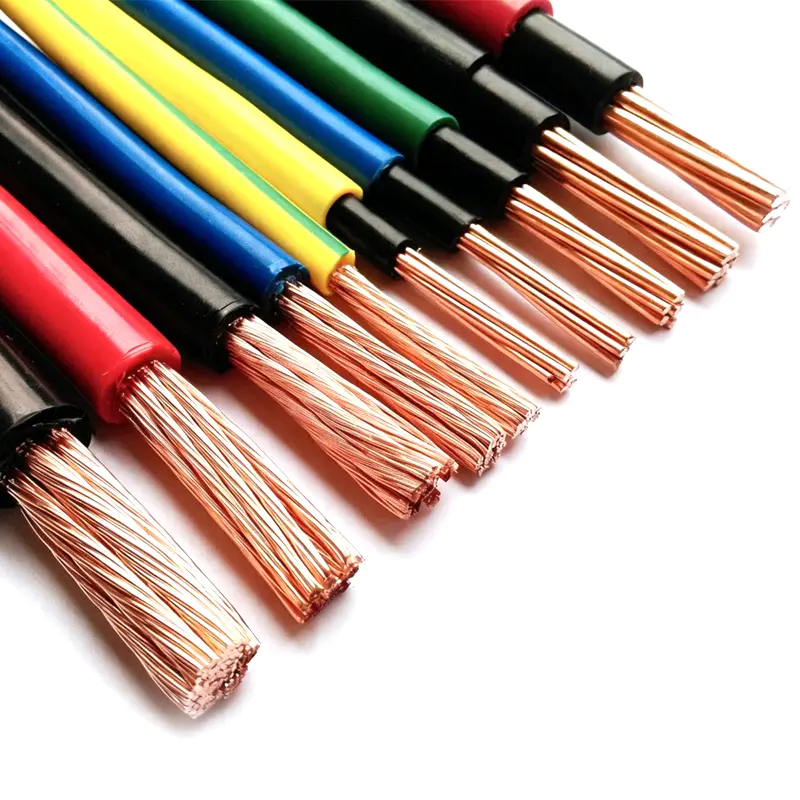
Tvärbunden polyolefin (XLPO) isolerad tråd och kabel (märkspänning 450/750V och lägre)
-
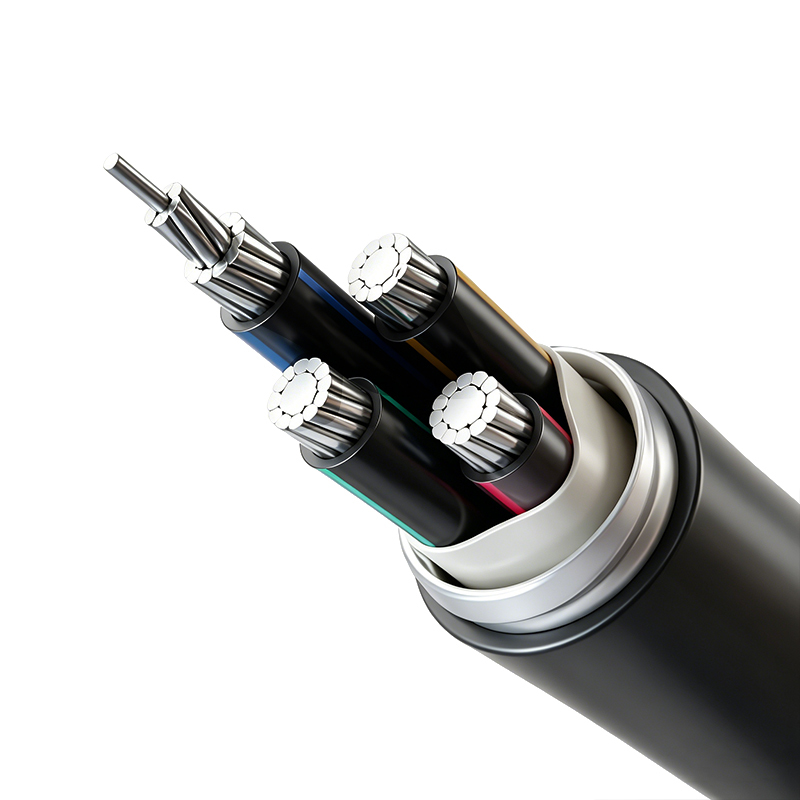
Ledare av aluminiumlegering, plastisolerad strömkabel (märkspänning upp till 26/35 kV)
-
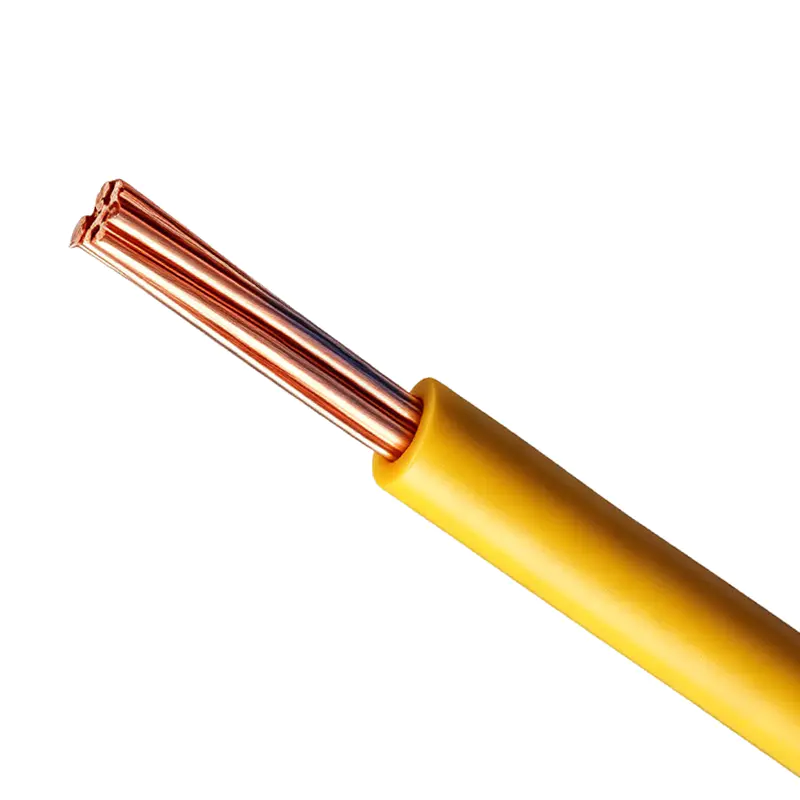
PVC-isolerad kabel och tråd (märkspänning 450/750V och lägre)
-
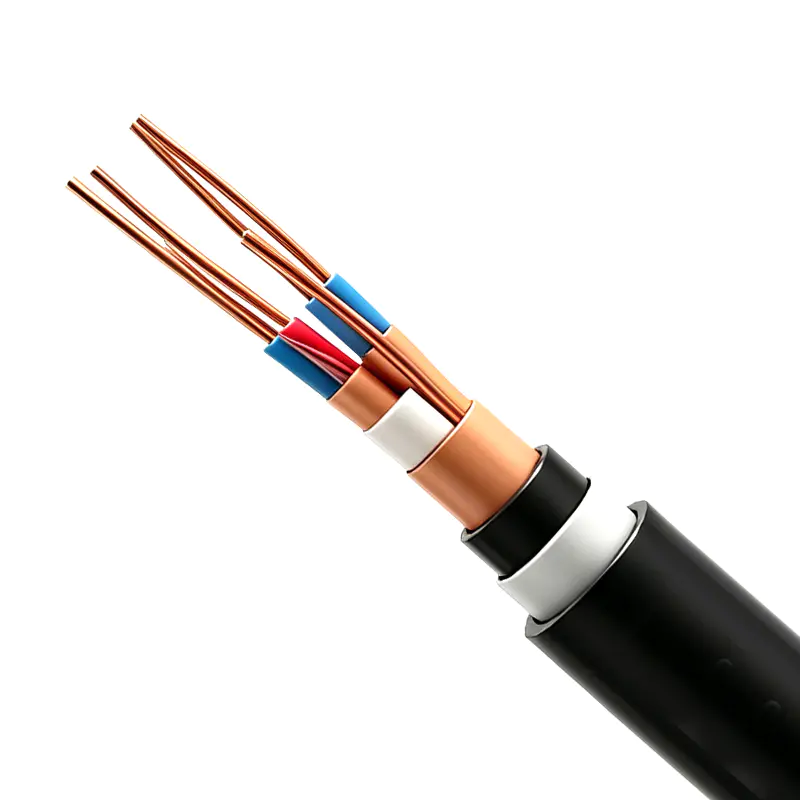
Dator och instrument skärmad kabel
Upphovsrätt © Wuxi Guanghuan Cable Co., Ltd. Alla rättigheter reserverade. Power Cables Manufacturer Electrical Wire And Cable Factory